电子凸轮在定长裁切中的应用:飞剪、追剪与伺服选型
薄膜、纸张、无纺布、型材、管材,在连续生产线上都要按长度切断,而且切的时候生产线不停。常见做法有两种:飞剪和追剪。两者都靠电子凸轮让刀具在切断那一刻与材料同速,区别在于刀具怎么运动:飞剪的刀辊连续旋转,追剪的刀架沿生产线往复移动。
西门子的中文资料把飞剪叫"轮切"(Rotary Knife),追剪叫"飞锯"(Flying Saw);也有厂家把追剪统称为飞剪。本文统一用"飞剪""追剪"。
两种方式对比
| 项目 | 飞剪(轮切) | 追剪(飞锯) |
|---|---|---|
| 刀具运动 | 刀辊单向连续旋转,每转切一刀(或每把刀切一次) | 刀架加速追上材料,同速切断,再减速返回原点 |
| 切断方式 | 旋转刀、剪切 | 锯切、剪切、冲压、热切,切断时间可以较长 |
| 适用速度 | 线速度高 | 中低速为主,受返回行程限制 |
| 适用材料 | 薄而软:纸、薄膜、无纺布、薄板 | 厚或硬:管材、型材、厚板 |
| 切长范围 | 以刀辊周长为基准,过短或过长都要大幅变速 | 切长下限受加速、同步和返回所需的行程与时间限制 |
| 机械结构 | 紧凑,惯量集中在刀辊 | 需要直线导轨和足够的行程,往复运动对机械冲击较大 |
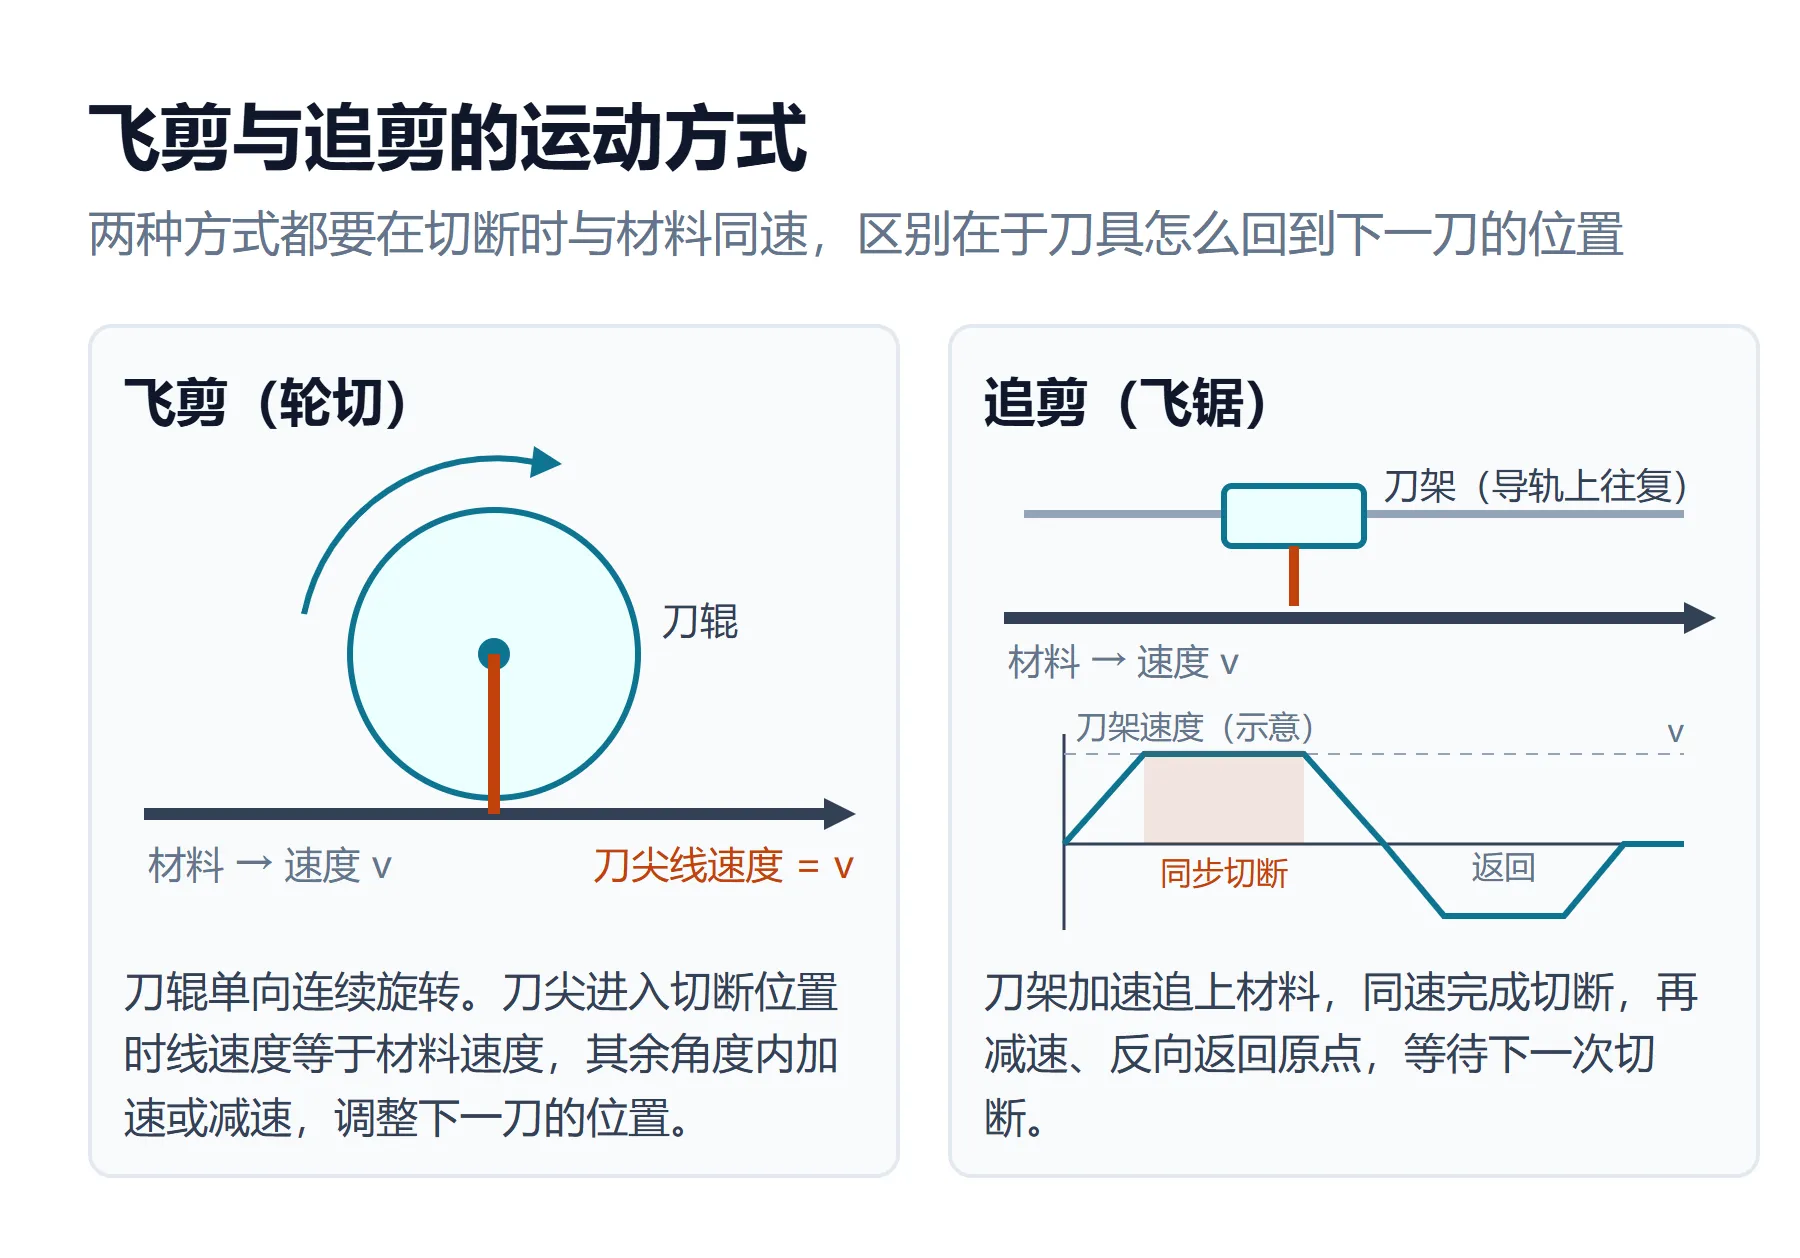
简单说:速度高、材料薄、切长较短,优先飞剪;切断要花时间(锯、冲)、材料厚,选追剪。
电子凸轮怎么设计
两种方式的控制核心相同:以材料走过的长度为主轴,刀具轴为从轴,按凸轮曲线跟随。一个切断周期的凸轮分三段:
| 区段 | 作用 | 要求 |
|---|---|---|
| 同步区 | 刀具与材料同速,完成切断 | 刀具线速度等于材料速度;同步区的长度要覆盖整个切断过程 |
| 调整区 | 在两次切断之间调整刀具位置 | 飞剪在这里加速或减速,使下一刀落在设定切长上;追剪在这里减速、返回、再加速 |
| 过渡 | 连接同步区和调整区 | 用高次多项式等平滑曲线,速度和加速度连续,避免冲击 |
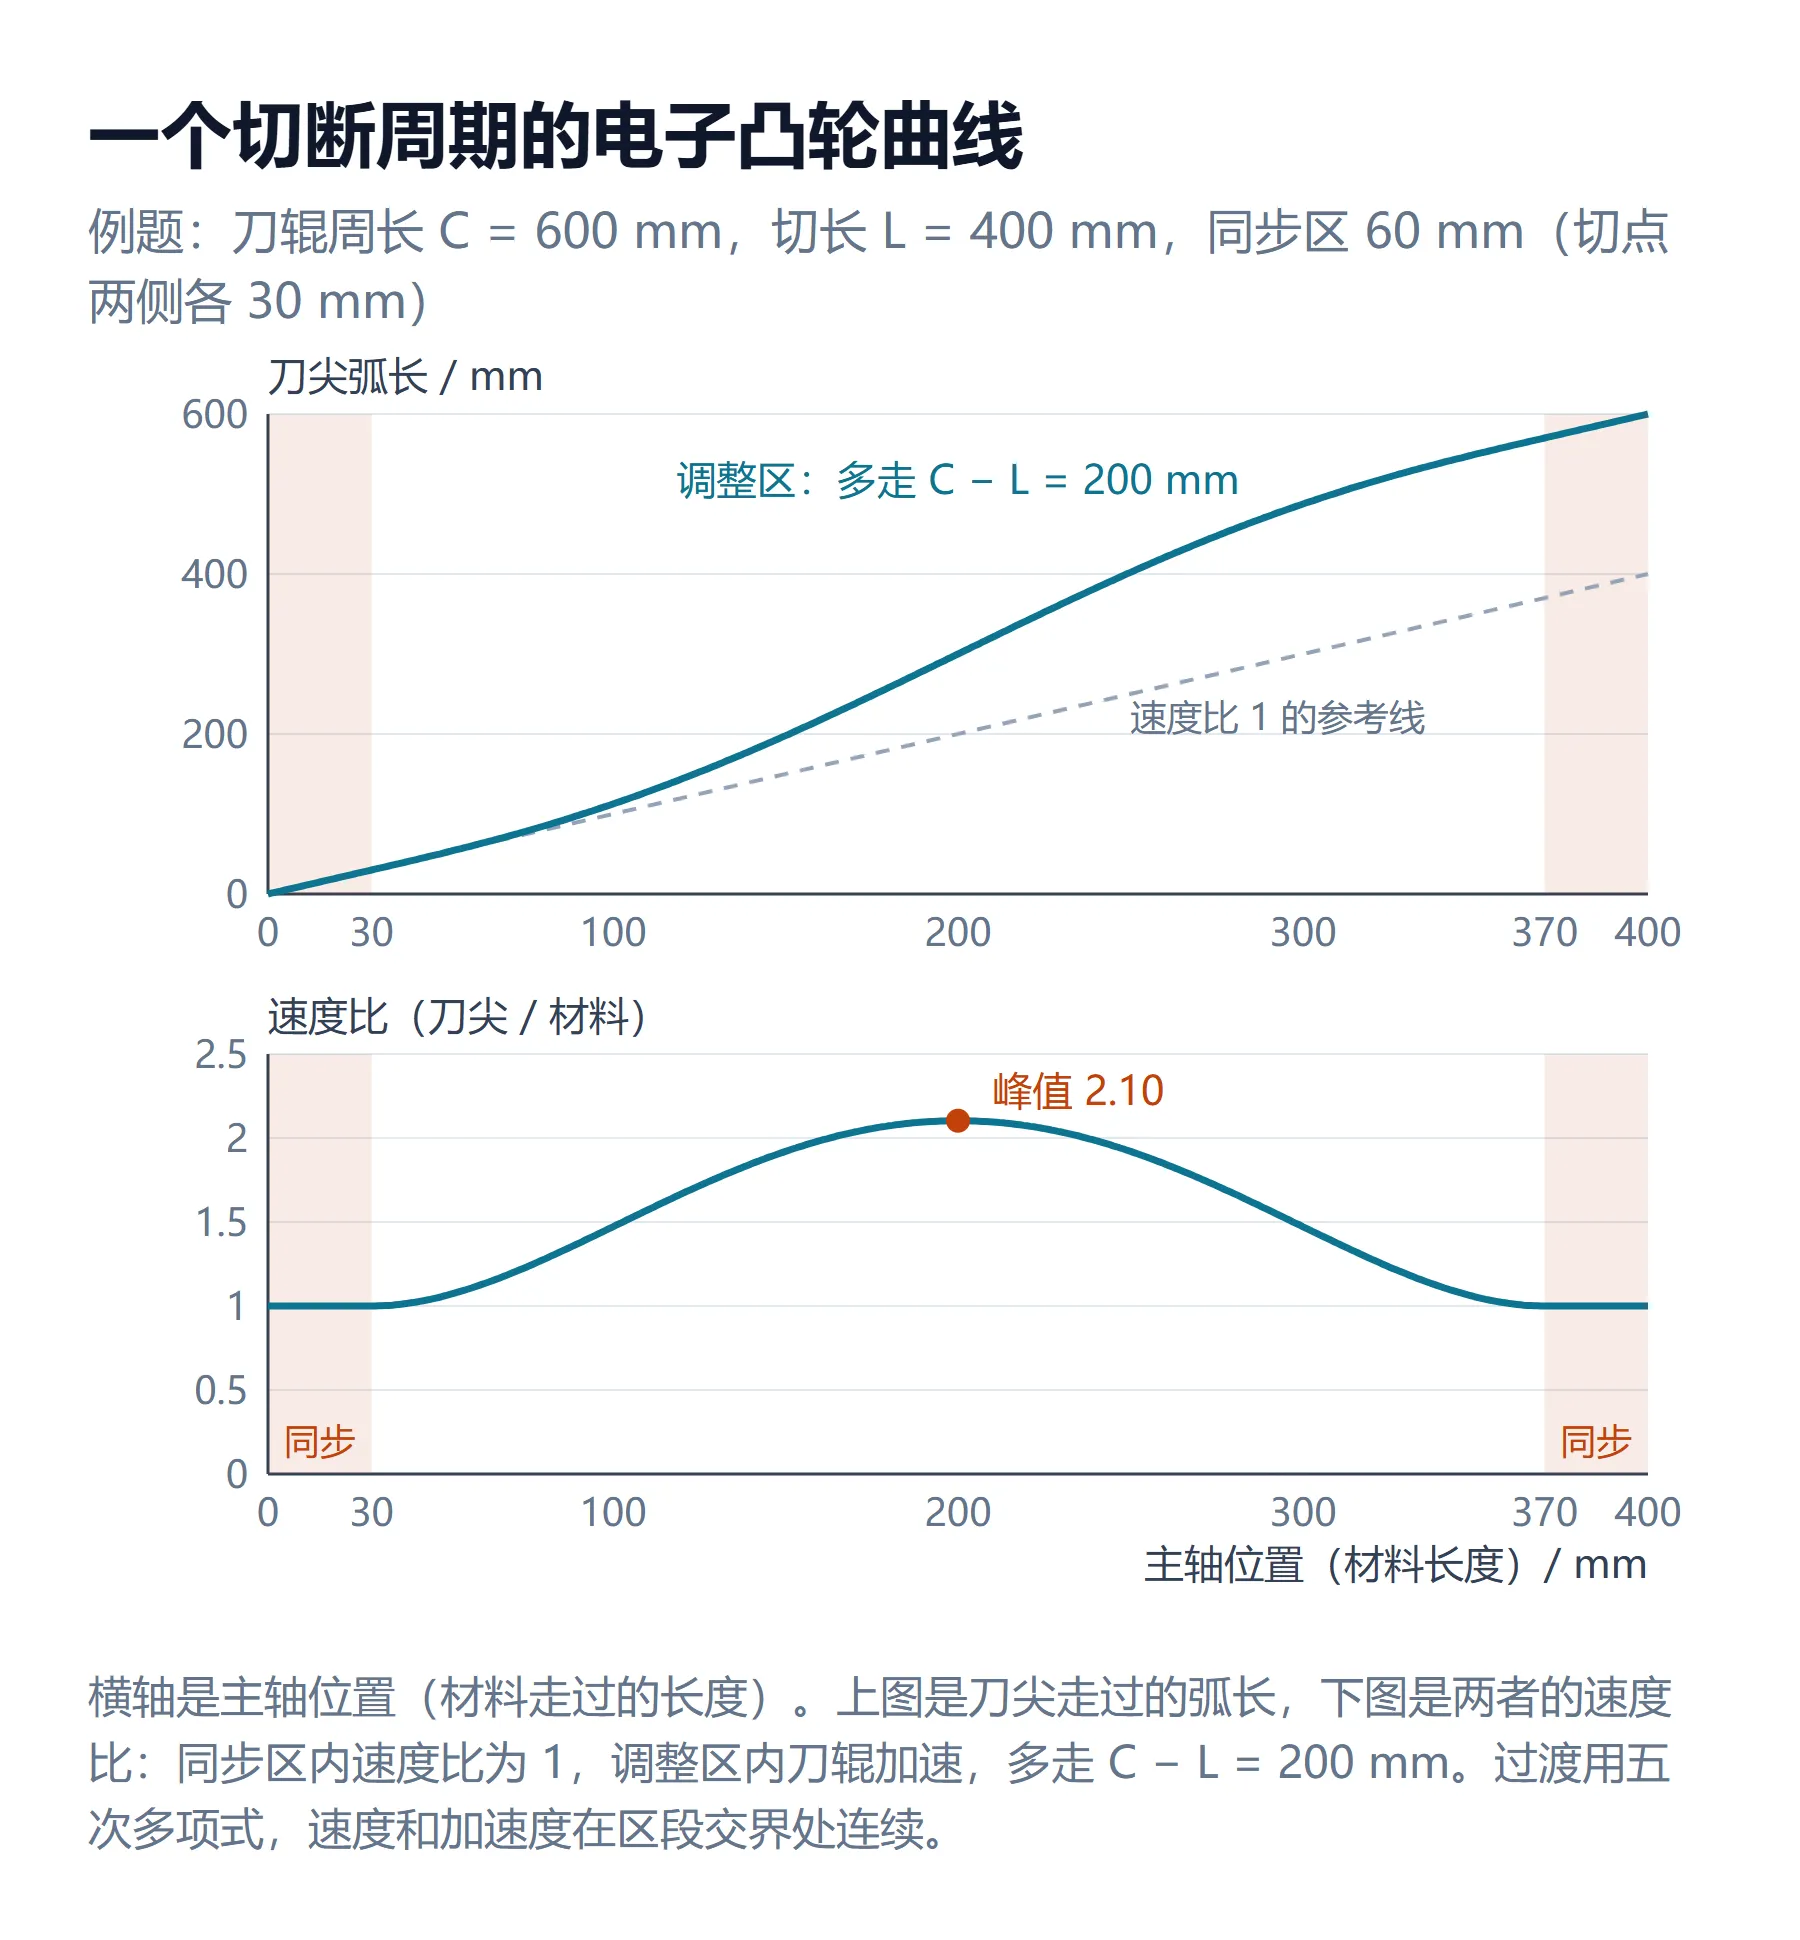
飞剪的切长和刀辊周长有关。刀辊匀速旋转时,每切一刀走过的弧长 C = π × D ÷ 刀数(D 为刀尖回转直径,刀数为刀辊上均布的刀片数)。切长 L 等于 C 时,刀辊匀速旋转即可;L 小于 C,刀辊在调整区要加速追上;L 大于 C,刀辊要减速,切长很长时甚至停下等待。切长偏离周长越多,调整区里的速度变化越大,伺服电机的峰值扭矩和刀辊惯量就成了上限。选型时要按最短、最长两种切长分别核算扭矩。
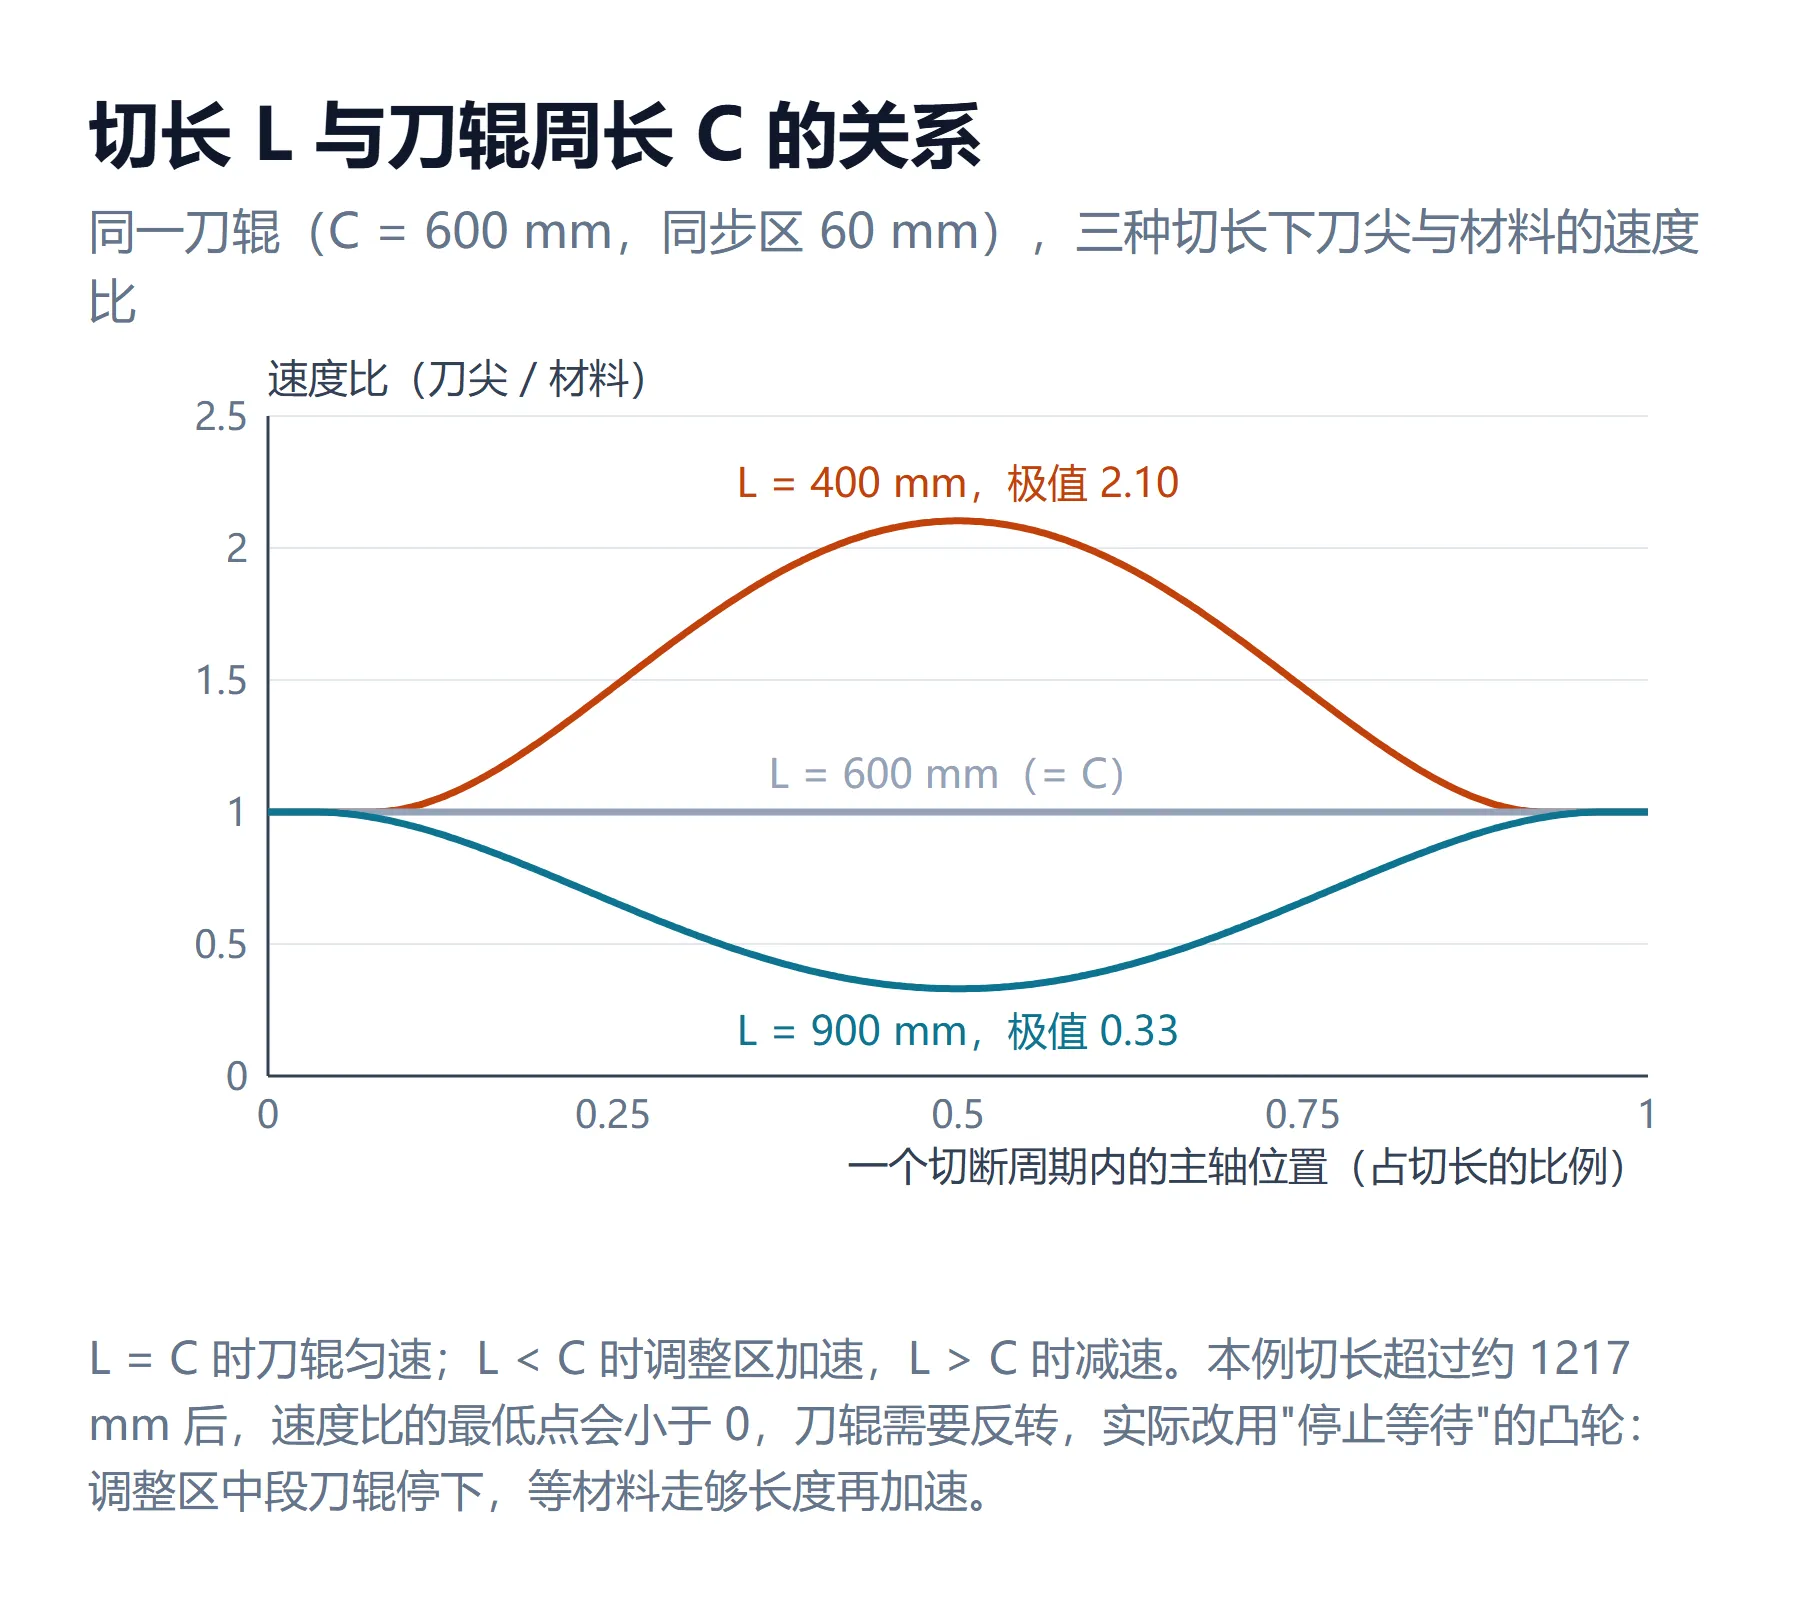
切长再长下去,减速段的速度比会降到 0 以下,也就是刀辊要反转。下文例题的刀辊,切长超过约 1217 mm 就会出现这种情况,这时改用"停止等待"的凸轮:调整区中段刀辊停下,等材料走够长度再加速。
追剪要多核算一项:同步区内刀架跟着材料走的距离 = 线速度 × 切断时间。再加上加速、减速和返回的距离,就是导轨需要的行程。线速度越高、切断时间越长,行程越长。
切长改变时,凸轮曲线要重新计算。PLC 里通常按切长、线速度、同步区长度这几个参数在线生成凸轮,换产品时只改参数。
计算例题:从切长到电机峰值扭矩
以飞剪为例,按下面的条件一步步算。数字为举例,不是某个项目的实测值。
| 条件 | 数值 |
|---|---|
| 线速度 v | 120 m/min(2 m/s) |
| 切长 L | 400 mm |
| 刀辊 | 单刀,刀尖回转直径 D ≈ 191 mm,C = π × D = 600 mm |
| 同步区 | 60 mm(切点两侧各 30 mm) |
| 刀辊惯量 | 按实心钢辊 Ø120 × 500 mm 估算 |
| 传动 | 减速机 i = 3,效率 0.95;电机转子惯量按 20 kg·cm² 假设 |
第一步:周期和要补的弧长
一个周期的时间 t = L ÷ v = 0.2 s,每分钟 300 刀。调整区长度 Lₐ = L − 同步区 = 340 mm;这一段里刀尖要比材料多走 Δ = C − L = 200 mm。
第二步:速度比峰值
调整区用五次多项式 f(u) = 10u³ − 15u⁴ + 6u⁵(u 从 0 到 1),它的一阶导数在 u = 0.5 处最大,为 1.875。刀尖与材料的速度比峰值 = 1 + Δ ÷ Lₐ × 1.875 = 2.10,即刀尖峰值线速度 4.21 m/s,刀辊约 421 rpm。
第三步:加速度
五次多项式二阶导数的最大值为 10/√3 ≈ 5.77。刀尖峰值加速度 = v² × Δ ÷ Lₐ² × 5.77 ≈ 40.0 m/s²,除以刀尖半径得刀辊角加速度约 418 rad/s²。
第四步:折算到电机
刀辊惯量 J = ½ m r² ≈ 799 kg·cm²,经减速机折算到电机轴为 799 ÷ 3² ≈ 88.8 kg·cm²;电机角加速度 418 × 3 ≈ 1255 rad/s²,转速约 1262 rpm。电机峰值扭矩 = 88.8 × 10⁻⁴ × 1255 ÷ 0.95 + 20 × 10⁻⁴ × 1255 ≈ 14.2 N·m,惯量比约 4.4。
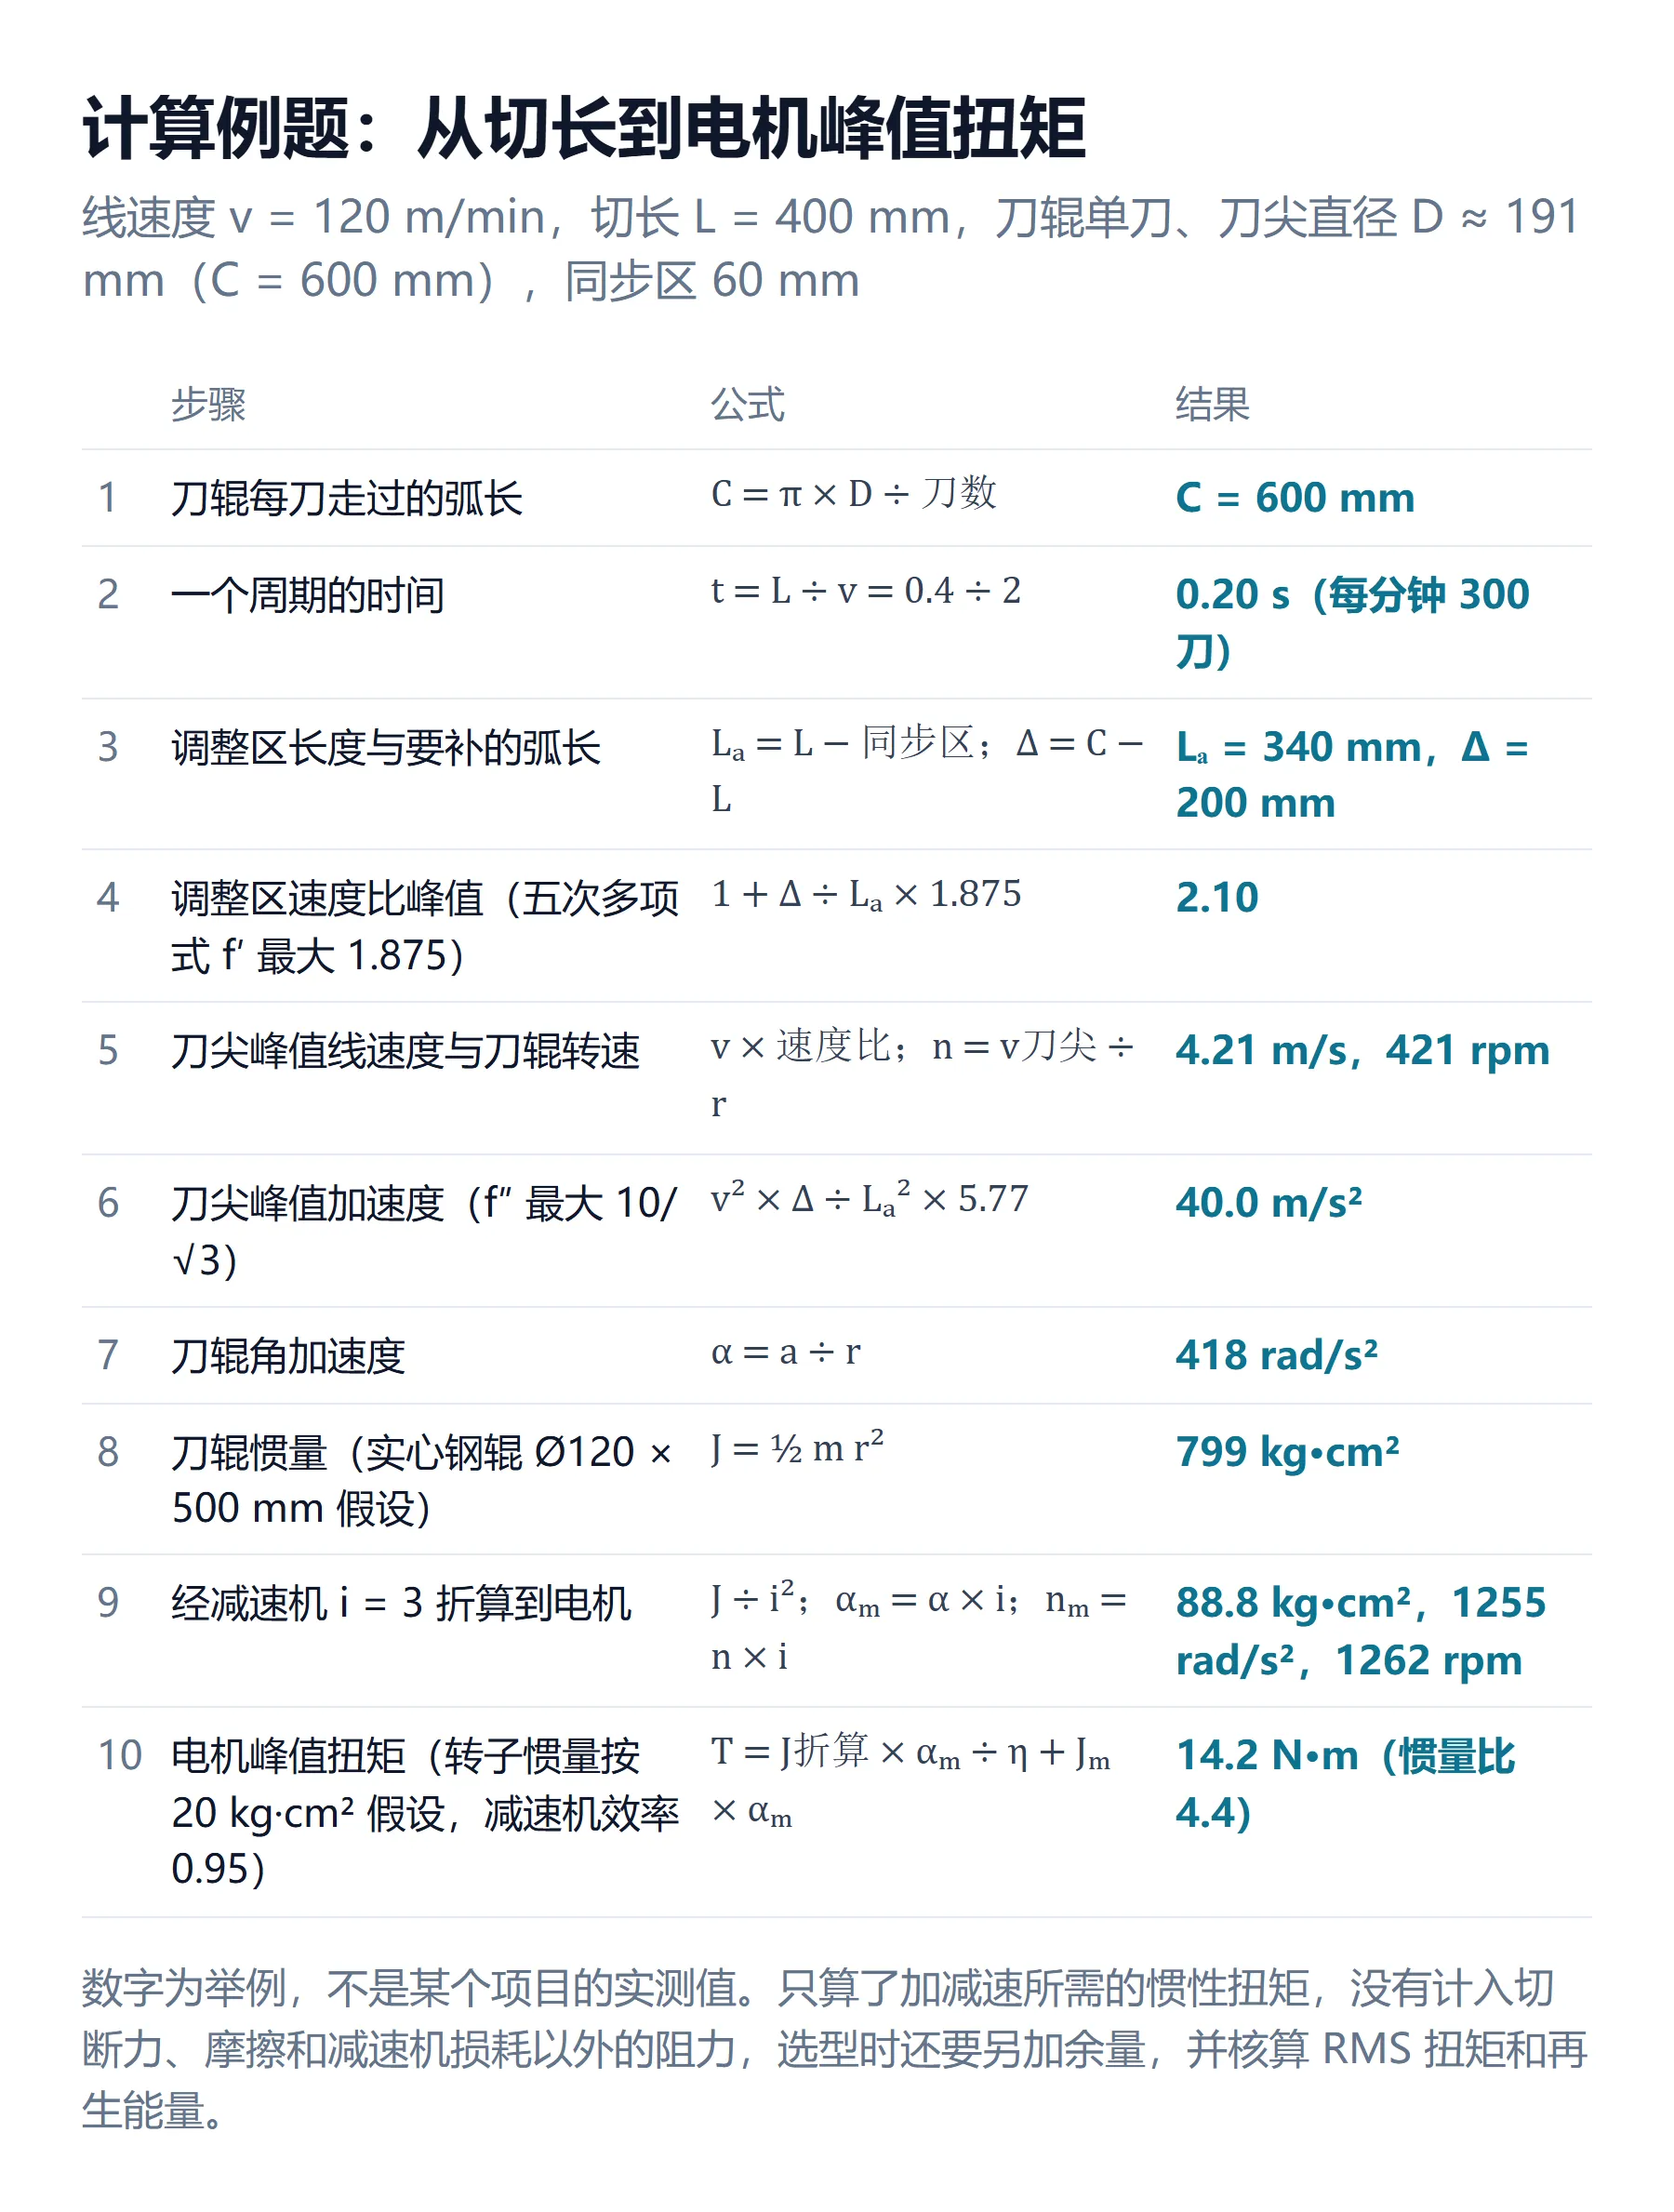
这个结果只包含加减速所需的惯性扭矩。实际选型还要加上切断力和摩擦,留出余量,并按整个周期核算 RMS 扭矩和再生能量(方法见本站伺服电机选型怎么算)。切长越短,Δ ÷ Lₐ² 越大,峰值扭矩上升得越快,所以要按最短切长校核。
主轴从哪里来
主轴是"材料走了多长",它的准确程度直接决定切长精度。
- 测长轮编码器:压在材料上测量实际走过的长度,最接近真实值,但要防止打滑;
- 生产线主传动轴:取牵引辊的位置,没有打滑问题,但材料拉伸会带来误差;
- 虚拟主轴:PLC 内部生成,适合整线以虚拟主轴统一节拍的设备。
色标套切
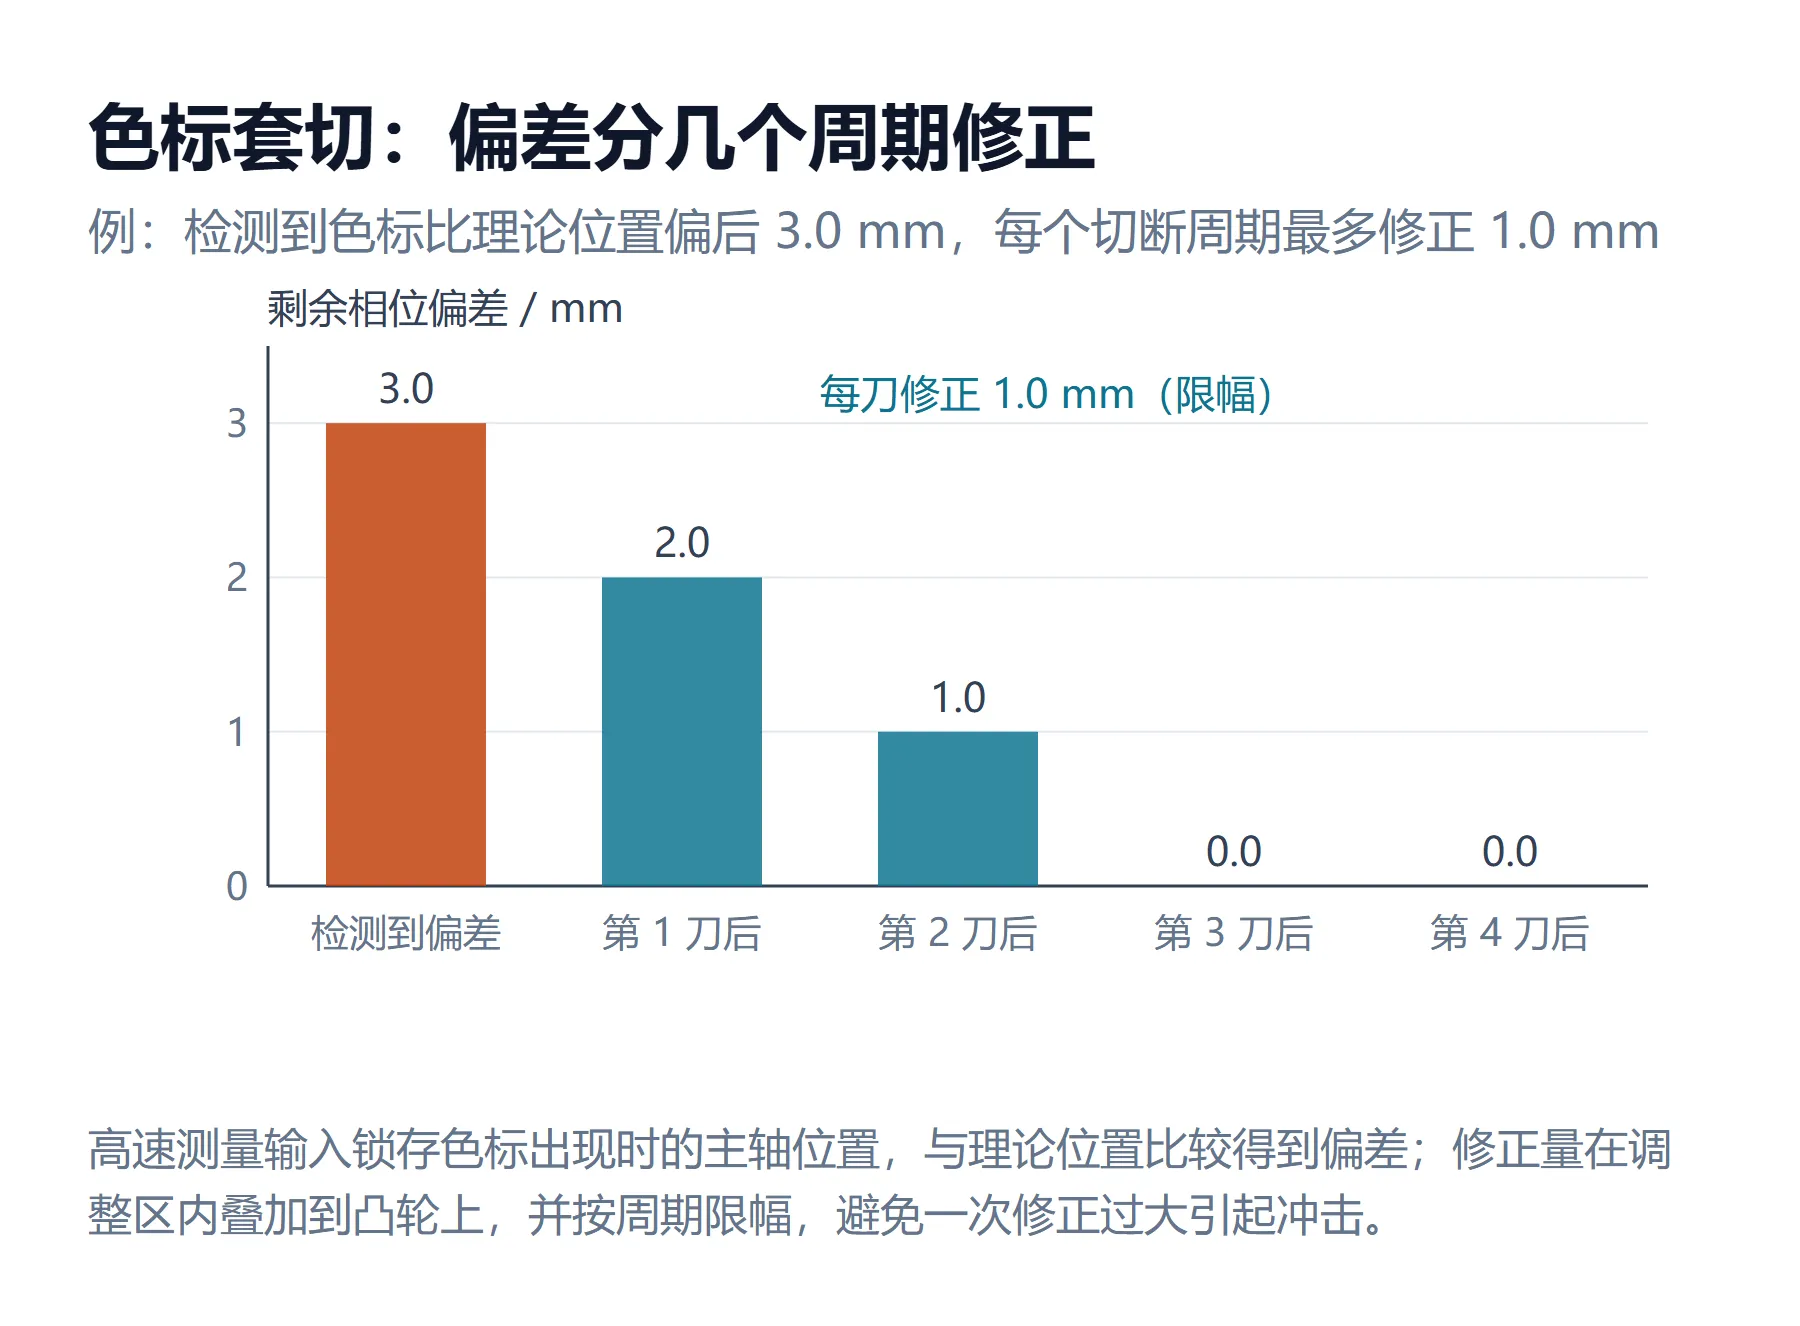
印刷材料要求切在图案之间,不能只按长度切。做法是装色标传感器,用驱动器或 PLC 的高速测量输入锁存色标出现时主轴的位置,算出实际位置和理论位置的偏差,在调整区里修正刀具相位。修正量要限幅、分几个周期逐步加上,避免一次修正过大引起冲击。色标丢失时,按设定切长继续切,并报警提示。
影响切长精度的因素
- 主轴测量:测长轮打滑、编码器分辨率、材料拉伸;
- 同步质量:同步区内刀具的跟随误差,与伺服整定和惯量匹配有关;
- 机械:传动间隙、刀辊或刀架的刚性;
- 材料:张力波动会改变材料的实际长度,所以定长裁切通常要和张力控制一起考虑。
PLC 实现要点
- 西门子 S7-1500T 和 SIMOTION 都支持凸轮同步:用工艺对象建立主轴和刀具轴,凸轮曲线在线生成,再用 MC_CamIn 等运动控制指令让刀具轴按凸轮跟随。西门子为 S7-1500T 提供了"飞锯"和"轮切"两个应用示例,以及运行时生成凸轮盘的 LCamHdl 库、通过测量输入采集色标的 LPrintMark 库,可以作为起点(应用示例不针对具体设备,用在项目上前要自行验证);
- 刀具轴的伺服电机按最短切长下的峰值扭矩和 RMS 扭矩选型,惯量比要留余量,否则同步区跟随误差偏大;
- 起停过程要有专门的处理:起机时先让刀具在原点等待,主轴速度稳定后再切入同步;急停时刀具要退出材料,避免卡刀;
- HMI 上提供切长、同步区长度、色标修正参数的设定,并记录每一刀的实际切长或色标偏差,便于排查。
我们的相关经验
我们在多轴同步上做得较多:4 色组 33 轴包装印刷机的伺服轴以同一主轴为基准,按电子齿轮 / 凸轮关系跟随运行,印刷速度 300 m/min。飞剪、追剪用的是同一套凸轮同步方法。需要定长裁切或多轴同步的控制方案,欢迎留言写明材料、线速度、切长范围和切断方式。
参考资料
西门子工业支持中心(条目号可在 support.industry.siemens.com 搜索):
- SIMATIC S7-1500T Flying Saw(飞锯),条目 109744840
- SIMATIC S7-1500T RotaryKnife(轮切),条目 109757260
- SIMATIC/SIMOTION Library LCamHdl:运行时生成凸轮盘,条目 105644659
- SIMATIC Library LPrintMark:用测量输入工艺对象采集色标,条目 109475573
微信扫码关注公众号「MCS迈控星科技」。
控制系统方案与调试支持
核心团队来自西门子、贝加莱,平均从业 10 年以上。电气设计、电柜、程序与调试,一个团队交付。