项目案例新能源
电池盒生产线桁架搬运系统:9 台三轴桁架、30 套伺服,交付塞尔维亚
为塞尔维亚某汽车零部件工厂的电池盒生产线提供桁架搬运控制系统:S7-1516 统一控制 30 套汇川伺服、700 多点 IO,一期线体 300 米,已交付投产。
300 米
一期线体
30 套
汇川伺服
700+
IO 点
塞尔维亚
海外交付
- 控制难点
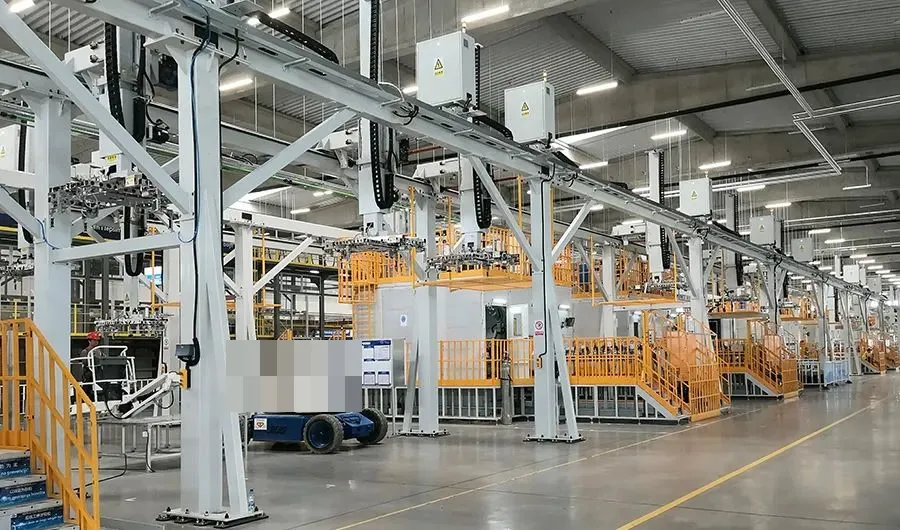
- 一期线体长 300 米,桁架小车在多个工位之间搬运电池盒,运行中电池盒不能倾斜,抓手要在三维空间重复定位,安全防护要充足。
- 我们的方案
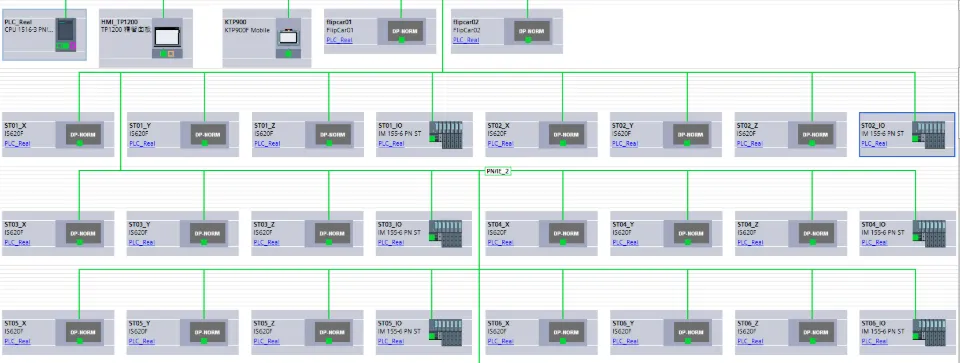
- 一套 S7-1516 经 PROFINET 控制 30 套汇川伺服和 10 个 ET 200SP 子站;每台桁架小车按 X、Y、Z 三轴定位取放;移动面板用于轨道路线规划和示教。
- 交付效果
- 一期 300 米线体已全部交付,投入生产使用。
项目背景
客户是塞尔维亚的一家汽车零部件工厂,这条线生产汽车电池盒。电池盒在各工位之间由轨道上方的桁架小车搬运。我们负责这条搬运线的控制系统设计,以及 PLC 与 HMI 编程。
工位与流程
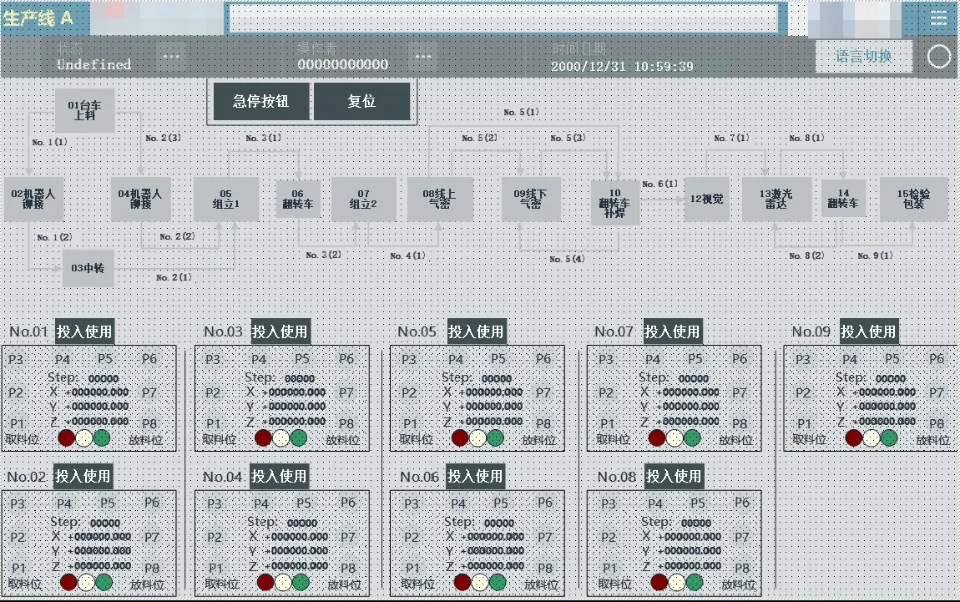
HMI 主画面按工位显示物料流向:台车上料、机器人铆接、中转、组立、翻转车、线上气密检测、线下气密检测、翻转车补焊、视觉检测、激光雷达检测、检验包装。工位之间的搬运由 9 台桁架小车完成,另有翻转车由 PLC 统一调度。
控制难点
| 难点 | 说明 |
|---|---|
| 运行平稳 | 搬运过程中电池盒不能倾斜 |
| 重复定位 | 桁架抓手在 X、Y、Z 三维空间反复取料、放料,定位要准 |
| 长线体 | 一期 300 米,多台桁架分段搬运,运行速度要可靠可控 |
| 安全防护 | 桁架与人员共用车间,安全防护措施要充足 |
我们的方案
| 层级 | 配置 |
|---|---|
| 控制器 | SIMATIC S7-1500 CPU 1516-3 PN |
| 驱动 | 30 套汇川 IS620F 伺服,PROFINET 通讯 |
| 人机界面 | SIMATIC TP1200 Comfort;KTP900F Mobile 移动面板,用于轨道路线规划和示教 |
| IO | 10 个 ET 200SP 分布式子站,700 多点 |
| 要点 | 做法 |
|---|---|
| 桁架搬运 | 9 台桁架小车各有 X、Y、Z 三轴,按 P1~P8 示教点在取料位和放料位之间搬运;每台可单独投入或退出运行 |
| 分布式 IO | 各工位就近设 ET 200SP 子站,经 PROFINET 接入 CPU 1516 |
| HMI | 显示工位流程,以及每台桁架的步序、实时坐标和示教点;界面可切换语言 |
交付效果
- 一期 300 米线体全部交付,投入生产使用。
- 30 套伺服、9 台桁架小车由一套 S7-1516 统一控制。
用到的平台
SIMATIC S7-1500 CPU 1516-3 PN汇川 IS620F 伺服SIMATIC TP1200 ComfortSIMATIC KTP900F MobileSIMATIC ET 200SP
其他案例
控制系统方案与调试支持
核心团队来自西门子、贝加莱等外资工业自动化企业,平均从业 10 年以上。电气设计、电柜、PLC 与机器人程序、现场调试,一个团队交付;设备上位机、生产追溯与工单软件自主开发,直连西门子、倍福和汇川等常规平台。