项目案例新能源
复合集流体超声焊接机控制系统:5 轴 S200,焊接、张力与收卷
为国内某合资汽车企业的复合集流体超声焊接机提供电气控制系统:S7-1500 用工艺对象控制 5 轴 S200,完成浮辊张力、焊接与收卷,焊接速度 120 m/min,已交付投产。
120 m/min
焊接速度
5 轴
SINAMICS S200
3 层
材料复合
128
IO 点
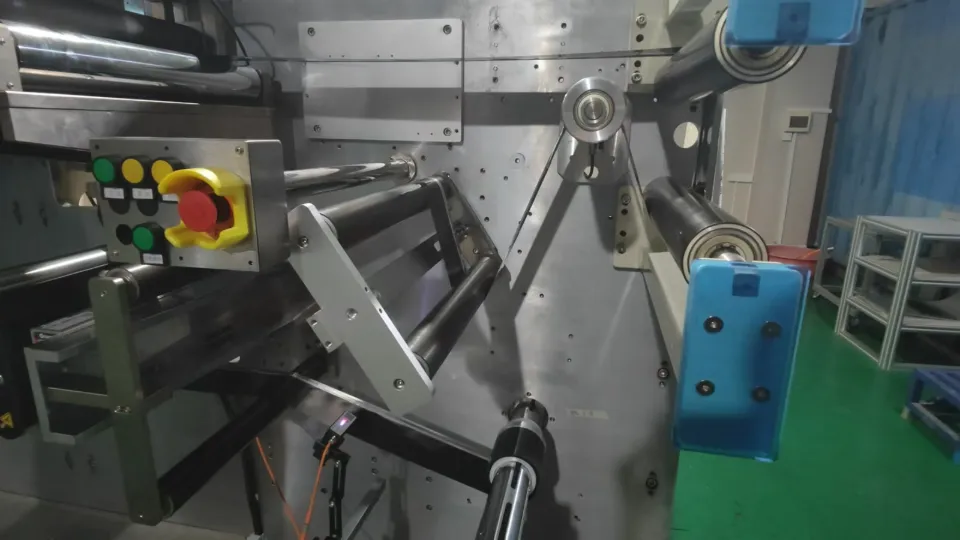
- 控制难点
- 铝 / 铜箔、复合材料、铝 / 铜箔三层材料要在运行中超声焊成一体,张力、速度响应和焊接都要稳定,收卷要整齐,焊接速度 120 m/min。
- 我们的方案
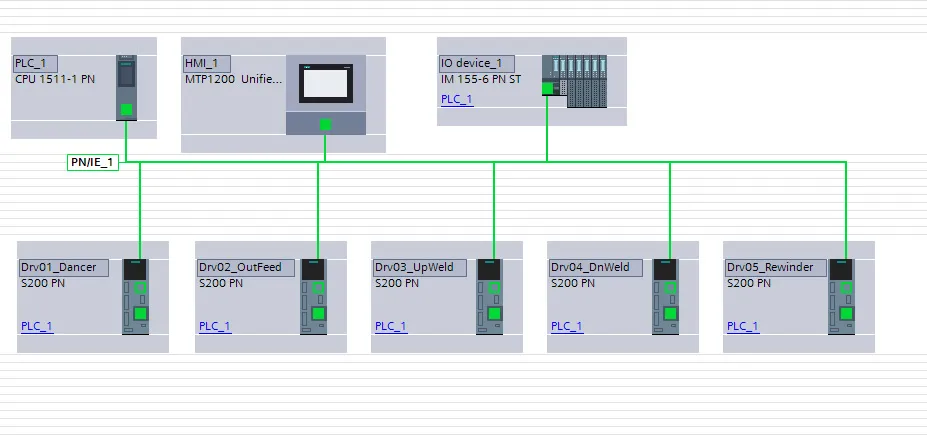
- 一台 S7-1500 用工艺对象控制 5 轴 S200:浮辊、出料、上焊辊、下焊辊、收卷各一轴,完成张力控制、焊接和收卷。
- 交付效果
- 设备已交付并投入生产,焊接运行速度 120 m/min。
项目背景
客户是国内一家合资汽车企业。这台设备把 A 层铝 / 铜箔、B 层复合材料、C 层铝 / 铜箔三种材料超声焊接成一种复合材料,再整齐收卷。我们负责电气控制系统设计与编程。
控制难点
| 难点 | 说明 |
|---|---|
| 张力 | 三层材料同时走料,张力波动会影响焊接质量和收卷 |
| 速度响应 | 焊接速度 120 m/min,加减速时各轴要跟得上 |
| 焊接与收卷 | 焊接要牢,收卷要整齐 |
我们的方案
| 层级 | 配置 |
|---|---|
| 控制器 | SIMATIC S7-1500 CPU 1511 |
| 驱动 | 5 套 SINAMICS S200 PN:浮辊、出料、上焊辊、下焊辊、收卷 |
| 人机界面 | SIMATIC MTP1200 Unified Basic |
| IO | ET 200SP 分布式 IO,128 点 |
| 控制方式 | 工艺对象控制各轴,实现焊接、张力控制和收卷 |
收放卷张力的控制方案与计算方法,见本站文章张力控制在收放卷中的应用。
交付效果
- 设备已交付并投入生产。
- 焊接运行速度 120 m/min。
用到的平台
SIMATIC S7-1500 CPU 1511SINAMICS S200 PNSIMATIC MTP1200 Unified BasicSIMATIC ET 200SP
其他案例
控制系统方案与调试支持
核心团队来自西门子、贝加莱等外资工业自动化企业,平均从业 10 年以上。电气设计、电柜、PLC 与机器人程序、现场调试,一个团队交付;设备上位机、生产追溯与工单软件自主开发,直连西门子、倍福和汇川等常规平台。