项目案例非标设备
KN95 口罩机 PLC 控制系统
为某口罩设备制造商的 KN95 口罩机提供控制系统:多层无纺布放卷张力控制,成型、超声焊接、耳带焊接与收料多工位协同,支持 24 小时连续生产。
24 h
连续生产
KN95
口罩机型
项目背景
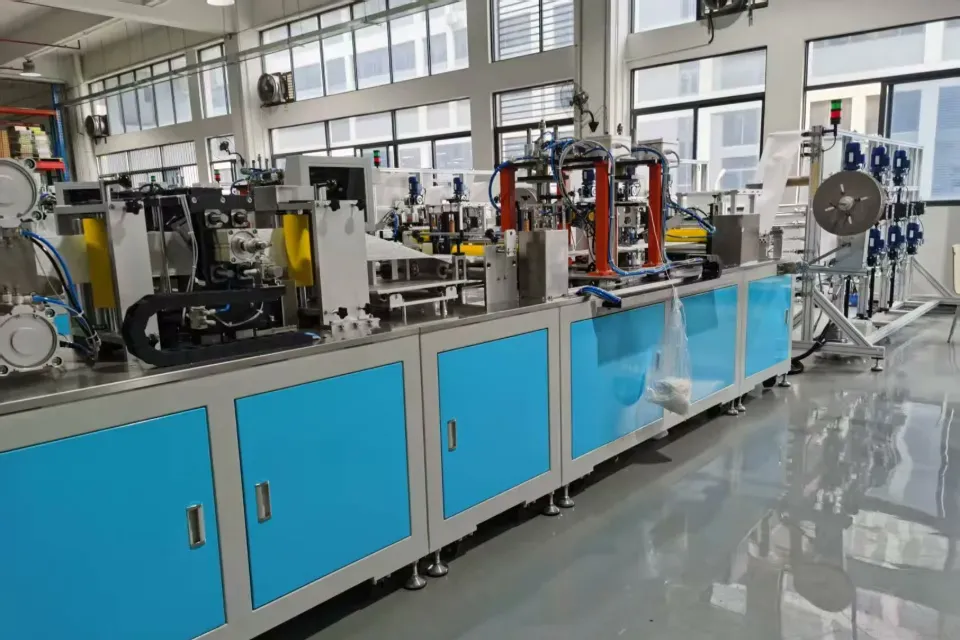
客户是一家口罩设备制造商,设备为 KN95 口罩自动化产线,从多层无纺布放卷开始,经成型、超声焊接、耳带焊接,到成品收料。我们负责整机的联动控制与节拍优化。
控制难点
- 多层材料同步输送:KN95 由多层无纺布复合而成,放卷张力不稳会导致起皱、错位。
- 焊接与输送配合:超声焊接和耳带焊接都要在材料到位的瞬间完成,节拍必须和输送严格匹配。
- 连续生产:设备要能 24 小时连续运行,停机少、换料快。
这类设备的常见技术要求
以下为行业常见参考值,具体指标以项目合同和验收为准。
| 项目 | 行业常见要求 |
|---|---|
| 产能 | 全自动 KN95 产线常见 40~60 片 / 分钟 |
| 材料 | 多层无纺布,常见 4~5 层(纺粘、熔喷、热风棉等) |
| 焊接 | 超声波焊接,常见频率 15 kHz / 20 kHz |
| 运行 | 24 小时连续生产 |
我们的方案
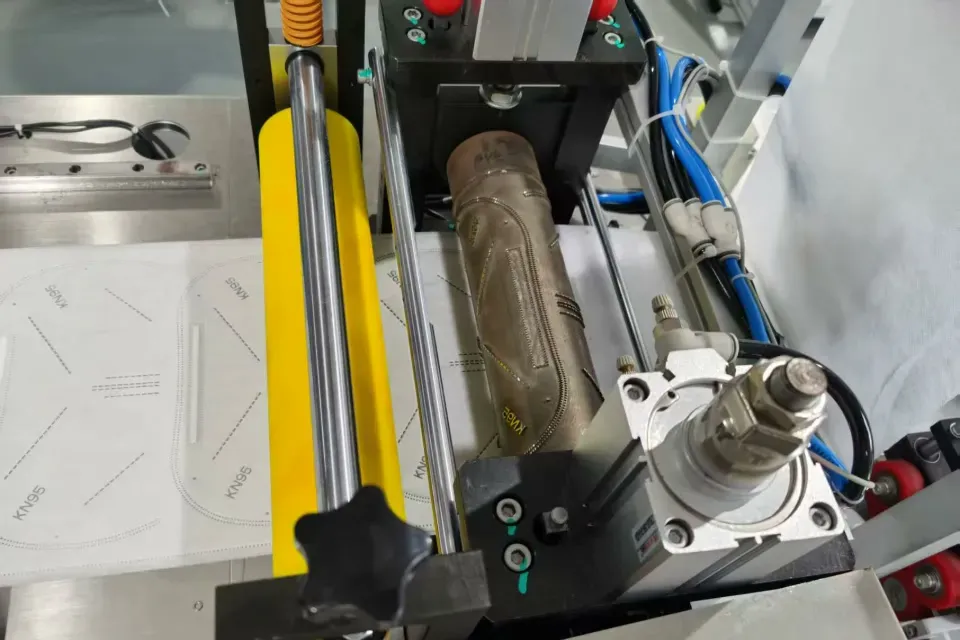
- 放卷与张力控制:多层无纺布放卷张力控制,保证材料平稳、同步进入成型工位。
- 多工位联动:成型、超声焊接、耳带焊接、收料各工位按统一节拍协同动作。
- 节拍优化:调试阶段逐工位优化动作时序,满足连续生产要求。
交付效果
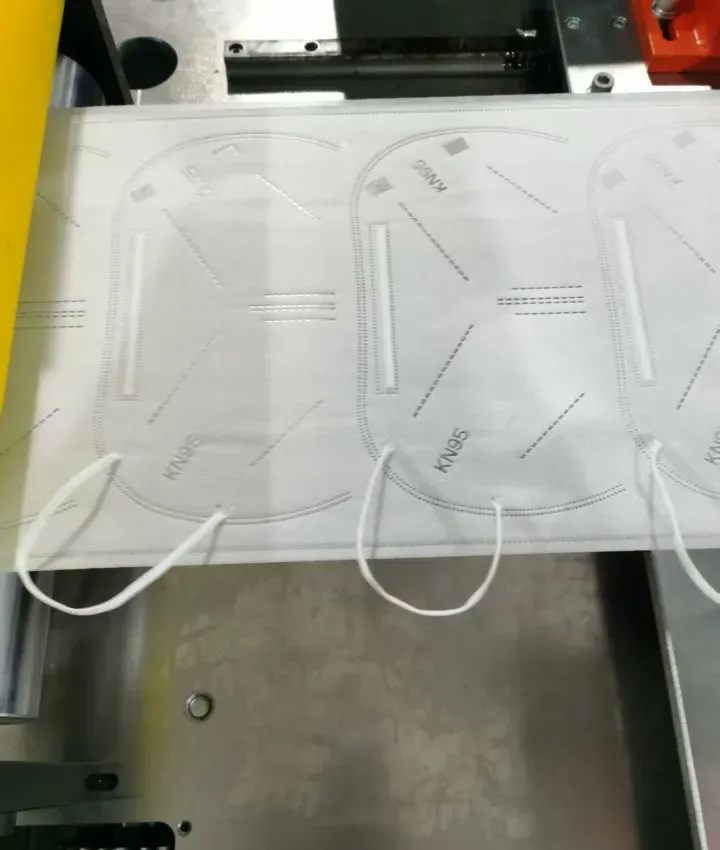
- 整机实现放卷、成型、焊接到收料的联动控制。
- 支持 24 小时连续生产。
其他案例
需要我们帮你落地实施?
核心团队来自西门子、贝加莱,平均从业 10 年以上。电气设计、电柜、程序与调试,一个团队交付。