项目案例非标设备
线束端子压接加工中心控制系统:倍福 EtherCAT,单台 35 轴,批量交付
为国内某线束加工设备制造商开发端子压接加工中心的控制程序与上位机:倍福 C6030 + EtherCAT,单台最多 35 个伺服轴,C# 上位机支持工单导入与中、日、英文界面,2023 年起已出机 22 台。
35 轴
单台伺服轴数(最多)
0.3–4.0 mm²
加工线径
3 种
界面语言(中 / 日 / 英)
22 台
已出机
- 控制难点
- 一台设备完成送线、裁线、穿号码管、剥皮、扭线、压接和排出,单台最多 35 个伺服轴;不同客户的机型配置不同,程序要能按台配置。
- 我们的方案
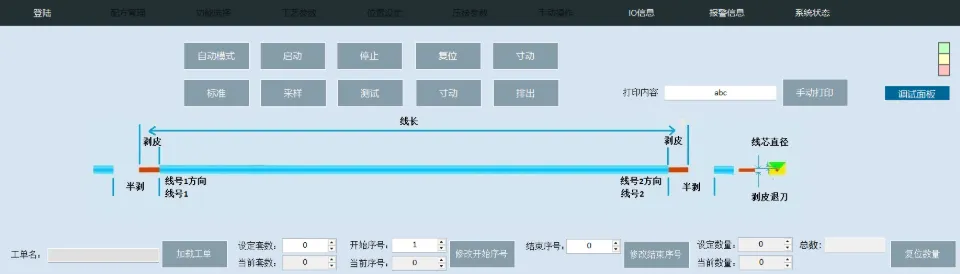
- 倍福 C6030 工控机运行 TwinCAT NC PTP,经 EtherCAT 控制伺服与 IO;C# 上位机经 ADS 通讯,提供配方、示教、报警和工单导入与回写;各机型共用一套程序模板,按配置启用工位。
- 交付效果
- 2023 年起批量交付,已出机 22 台;上位机界面支持中文、日文、英文。
项目背景
客户是国内一家线束加工设备制造商。端子压接加工中心把电线自动加工成两端压好端子、套好号码管的成品线,用于电控柜二次配线。我们负责控制程序开发、上位机软件和厂内调试,出机后提供远程协助;倍福控制器与 IO 由我们供货。
工艺流程
| 工序 | 动作与相关轴 |
|---|---|
| 送线与裁线 | 送线轴按设定线长送线,送线压紧后裁断 |
| 穿号码管(可选) | 送号码管、号码管选择、套号码管轴完成选管和套管,可热转印印字 |
| 转运 | 直线电机的 3 个动子(平移 1 / 2 / 3)在各工位之间转运电线 |
| 剥皮 | 剥皮轴按设定长度剥皮,可半剥 |
| 扭线 | 捻线轴把剥开的线芯扭紧 |
| 压接 | 散料压接(取料平移、导向升降、旋转)或链式压接 |
| 排出 | 成品线排出 |
加工范围(设计参数)
| 项目 | 范围 |
|---|---|
| 线径 | 0.3–4.0 mm² |
| 切线长度 | 240–10000 mm |
| 剥皮长度 | 0.1–17.0 mm(±0.1 mm) |
| 端子 | 管状、OT / UT、旗形等单粒端子;部分机型带链式端子压接 |
| 号码管 | PVC、热缩管、黄蜡管,在线 1–4 种,热转印印字 |
控制难点
| 难点 | 说明 |
|---|---|
| 轴多 | 单台最多 35 个伺服轴,另有数十个气缸与传感器,各工序按节拍衔接 |
| 机型差异 | 各台配置不同:散料压接、链式压接、压接检测、打印等按客户需要组合 |
| 工单批量 | 一份工单含大量接线号、线号,要从 Excel 导入并按顺序加工、计数 |
我们的方案
| 层级 | 配置 |
|---|---|
| 控制器 | 倍福 C6030 工控机,TwinCAT 2 NC PTP |
| IO | 倍福 EtherCAT 耦合器与数字量模块,单台 224 点 |
| 驱动 | 以一台 35 轴机型为例:三菱伺服 22 台、研控伺服 10 台、高创直线电机驱动 3 台 |
| 上位机 | C# 开发,TwinCAT ADS 通讯 |
| 外围设备 | 标签打印机;部分机型带激光打码或喷码 |
| 要点 | 做法 |
|---|---|
| 程序模板 | 各机型共用一套 PLC 程序模板,按配置启用散料压接、链式压接、打印等工位 |
| 工单 | Excel 多子表导入,本地缓存,按接线号筛选和优先级排序后下发 PLC(每批最多 800 行),按产量回写完成数 |
| 上位机页面 | 配方、工艺参数、位置设定与示教、压接参数、手动操作、IO、报警与报警历史、系统状态、功能屏蔽 |
| 权限 | 操作员、技术员、管理员、开发者四级 |
| PLC 断开时 | 自动重连,间隔从 2 s 逐步拉长到 30 s;离线时页面照常打开、可导入工单,不向设备下发动作 |
| 参数备份 | PLC 参数备份到文件,可自动恢复 |
| 多语言 | 中文、日文、英文界面 |
交付效果
- 2023 年起批量交付,已出机 22 台。
- 各台按客户配置启用工位,共用同一套程序模板。
- 上位机界面支持中文、日文、英文。
用到的平台
倍福 C6030TwinCAT 2 NC PTP倍福 EtherCAT I/O三菱 / 研控 / 高创伺服C# 上位机(TwinCAT ADS)
其他案例
控制系统方案与调试支持
核心团队来自西门子、贝加莱等外资工业自动化企业,平均从业 10 年以上。电气设计、电柜、PLC 与机器人程序、现场调试,一个团队交付;设备上位机、生产追溯与工单软件自主开发,直连西门子、倍福和汇川等常规平台。